工业物联网终端在设备远程监控系统中的应用方案解析
当工厂设备分布在不同车间甚至不同城市,运维团队疲于奔命时,设备远程监控系统就不再是锦上添花,而是生产连续性的底线保障。深圳市旺鑫辉科技有限公司在多年工业控制软件落地实践中发现,真正的难点不在于“连上网”,而在于数据采集的实时性、协议兼容性以及边缘侧的处理能力。物联网终端作为连接物理设备与云端平台的神经末梢,其选型与部署策略直接决定整个监控体系的可靠性。
终端硬件架构与数据采集关键参数
以旺鑫辉常用的工业级物联网网关为例,其核心配置通常包含:4路RS485/RS232串口、2路以太网口、支持Modbus RTU/TCP、OPC UA、Profinet等主流协议,采样周期可低至100ms。在振动、温度、电流等高频数据场景下,终端需内置边缘计算模块,能在本地完成特征值提取,仅将压缩后的结果上传至平台,这能显著降低带宽压力。例如,对注塑机锁模力的监测,若全量原始波形上传,单台设备每小时产生约120MB数据;而经过边缘处理后,有效载荷可压缩至2MB以内,且不影响故障诊断精度。
部署架构与自动化运维协同逻辑
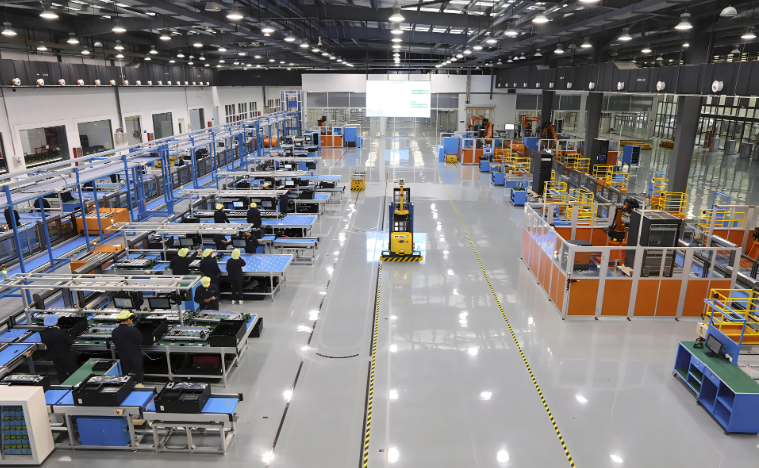
典型的部署方式采用星型拓扑:每台生产设备旁挂载一个物联网终端,通过有线或5G/Wi-Fi 6无线回传至中心服务器。在旺鑫辉承接的某汽车零部件工厂项目中,58台CNC机床接入后,设备综合效率(OEE)提升了17%,其中意外停机时间下降42%。这背后的自动化运维逻辑是:终端不仅采集数据,还执行本地阈值判断——当主轴负载超过额定值85%并持续3秒,终端直接触发报警指令到PLC,同时将告警事件推送给运维APP,无需等待云端二次决策。
需要警惕的是,很多企业忽略了终端自身的供电冗余和断网续传能力。建议选用支持双电源输入(24V DC + PoE)且内置4GB存储的型号,确保网络抖动时数据不丢失。另外,现场电磁干扰是数据采集准确性的头号杀手,尤其是变频器密集区域,信号线必须采用屏蔽双绞线并单端接地,否则采集到的振动波形会夹杂大量毛刺,导致误报率飙升。
常见问题与规避策略
- 协议解析不完整:不少设备厂家对私有协议讳莫如深,导致数据点表缺失。签约前务必要求提供完整的寄存器映射表,并在测试环境中用模拟器验证每个点位。
- 时间同步偏差:多终端协同分析时,若时间戳不一致,故障溯源会变得极其困难。建议启用NTP服务,并定期校准,确保终端间时钟偏差小于50ms。
- 误报警疲劳:初期阈值设置过灵敏会产生大量无效告警,运维人员逐渐失去信任。可引入动态基线算法,让系统根据历史数据自动调整报警门限。
从实际项目复盘来看,工业控制软件与设备监控系统的深度融合,才是发挥物联网终端价值的核心。终端提供干净、实时、可信的数据流,而软件层则负责将数据转化为可执行的维护工单、备件预测和工艺优化建议。深圳市旺鑫辉科技有限公司在推动智能制造技术落地时,始终强调“数据质量为王”——一个采样点错位可能导致整条产线的能效分析失真。
对于正在规划远程监控方案的企业,建议从单条典型产线试点,验证终端在高温、高湿、强振环境下的长期稳定性(通常需连续运行72小时无死机),再逐步推广。同时,务必预留接口给未来的AI质检或数字孪生系统,避免二次改造的重复投资。工业物联网不是一次性采购,而是持续迭代的运维体系。
最后,设备监控系统的投资回报周期通常在8-14个月,主要收益来自减少非计划停机、降低人工点检频次和延长设备寿命。但前提是选对终端、配好软件、用对方法。若您正在评估相关方案,不妨从自身最头疼的异常停机场景切入,用最小的验证单元去检验整套链路的价值。